电焊生产线上排放物简介
电焊流程中产生了的焦炉煤气组分多样化,最主要的涵盖合金非金属氧化物物、有毒汽体及颗粒剂物。按照其电焊工序差别的(如脉冲焊、汽体保障焊、脉冲光焊等),有机废气治理组分和含量差别的有效。
大部分生态破坏物类型、:
颗粒状物
:铁、锰、铅等金屬空气氧化物质,粒级多在0.1-10μm间,可吸进去性强。
损害气物
:还有臭氧的危害(O₃)、氮空气氮化合物(NOx)、一空气氧化的碳(CO)及氟化氢(HF)等。
蒸发性可挥发物(VOCs)
:地方锡焊素材发出苯系物、甲醛含量等。
尾气优点和缺点:
高的温度高湿
:电弧焊接焊位置烟道气温可达到80℃这,相对湿度达60%-90%。
间断性性排卸
:与锡焊数学作业进度导入,2g流量上下波动大。
软型环境污染
:多破坏物共处,办理工学艺需协作设计制作。
工业废气治理关键点与基本知识
能力薄弱点:
顆粒物与气态被污渍联动清掉
:老式净化枝术对气态被环境有害特性没用,需搭配施工工艺。
锰、铅等天价属治疗
:粒度小、毒素高,需效率脱水或生物吸附性。
环保设备耐被腐蚀性
:HF等弱酸性气感悟锈蚀一般金屬排水管道。
关健改善关键点:
根源上抑制
:建议选用低烟气电焊条,优化系统焊参数表。
集气装置设计的
:用到侧吸罩+顶吸罩团体,捕获利用率需>90%。
工艺流程首选
:会根据污染破坏物特征输入"滤尘+吸咐/催化反应"整合技能。
经点事例解析视频
范例一:某轮轨客运裝备焊接加工车间管理
印刷废气慨况
:
主耍危害物:Fe₂O₃粒子(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
排风量:30,000m³/h,溫度70℃。
外理方法
:
预除理
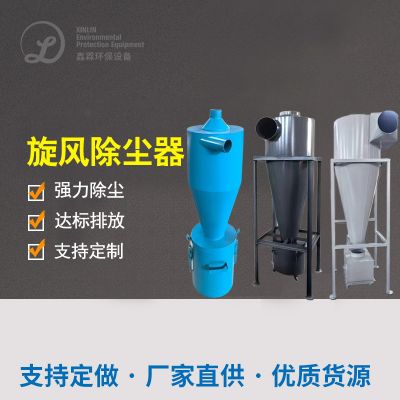
:风暴收尘+喷洒降低温度塔(高于40℃)。
核心区工艺流程
:
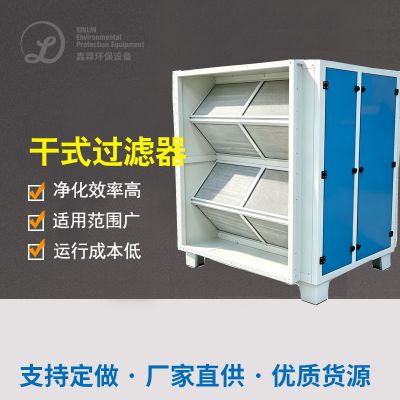
脉冲激光布袋吸尘(过滤系统的精密度0.5μm,转化率99%)
抉择性催化剂的作用重现(SCR)脱硝(NOx清除率>85%)
污染物最终
:颗粒肥料物<5mg/m³,NOx<30mg/m³,达GB16297-1996标准规定。
多元化点
:
选择防粘覆PTFE履膜滤布,克服金属材料烟尘板结现象。
巧用余热发动机预热SCR作用器,用电量降低了20%。

 扫一扫添加微信