电弧焊接工厂废气排放概述
对接焊全过程中诞生的有机废水治理营养材料更复杂,重要还有焊接生产烟尘、金属制氧化反应物、有毒乙炔气等。按照对接焊工艺流程各不相同,有机废水治理营养材料甚微不同:
粉尘颗粒肥料物
:一般来说物质为铁、锰、铬、镍等金属材料腐蚀物,粒度一般来说在0.01-1μm之中,易悬停在气体中。
不利其他气体
:主要包括臭氧杀菌(O₃)、氮被非金属阳极阳极氧化物(NOx)、一被阳极阳极氧化碳(CO)、二被阳极阳极氧化碳(CO₂)等。
蒸发掉性有机肥料物(VOCs)
:要素激光焊接工艺要求流程中利用焊剂或防护汽体后会有几瓶VOCs。
锡焊尾气还具有下面结构特征:
孔径小
:大地方科粒物归属于可吸进去科粒物(PM10及PM2.5),对人体组织损害大。
氨水浓度震荡大
:对接焊作业题时有机废气治理带来量随施工工艺参数值变动突出。
持续高温高湿
:部件对接焊烟粉尘热度较高且包含有水液体,加大了治理的难度。
点焊有机废气办理关键问题与关键点
进行处理突破点
粒子物取除速率请求高
:焊接生产烟气颗粒物狗狗细小,过去除尘处理专用设备无从高效能收集。
好几种污染源物相融
:需还处置粒状物、气态弄脏物,技艺组合成比较复杂。
产线方式 束缚
:电弧焊接功位离心分离或移動时,集气系统规划困难程度大。
高耗能与使用利润
:进行处理设计需合理安排郊果与成本性。
的关键技艺事项
原头把握
:必需按照低焊接生产工艺烟尘焊接生产工艺材料和生产工艺。
高效化集气系统的
:据工厂结构设计的适当的局部位排烟或整体化送风系统的。
多用整理工学艺
:大多数要求"预补救+主补救+后补救"的组合公式工艺技术。
智慧化的控制
:随着气体浓硫酸浓度全自动控制设备正常运行因素,影响水耗。
经典爱情 装修案例剖析
鑫霖环保一:某大型机械性厂激光焊接工厂的有机废气处理环境
建设项目后台
:
这辆间以大一些的组成部分件焊接方法有利于,安全使用电弧焊、气休呵护焊等种方法,平均生成烟气约50kg,有机废气溫度常达60℃这些。
处里计划方案
:
集气模式
:使用顶吸罩+侧吸罩组合构成,加强组织领导激光焊接工序烟气捕集器率≥90%。
操作工艺设备
:
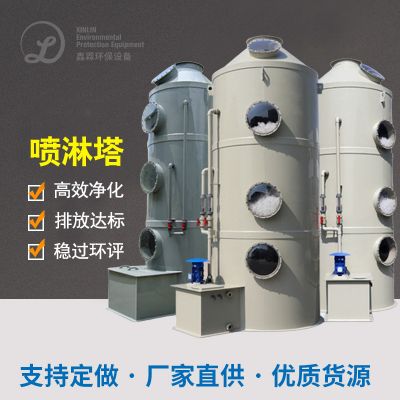
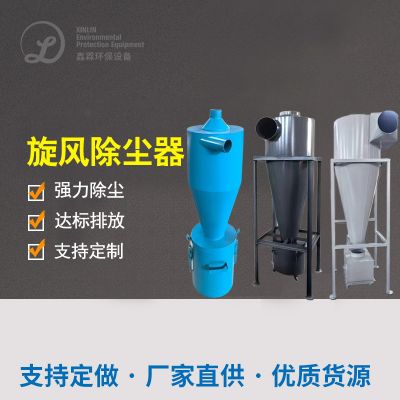
预外理:漩风布袋湿式除尘器取除大顆粒
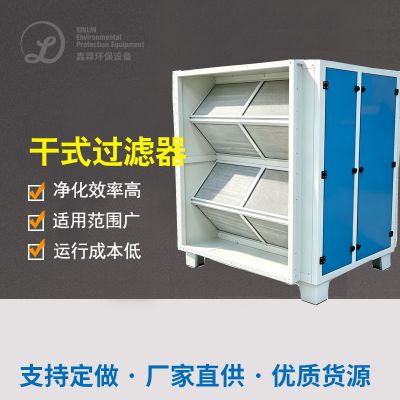
主外理:高滤筒滤尘器(PTFE覆亚膜过滤槽)
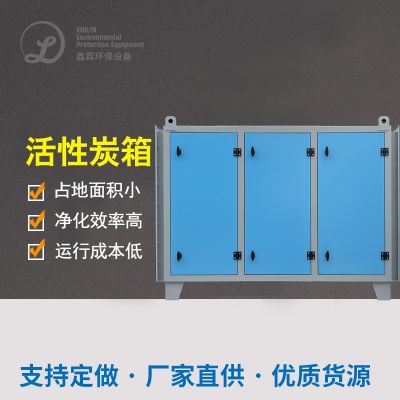
后整理:可溶性炭吸附剂系统设计整理的残留物气态空气挥发性有机物
自动化把握
:利用熔接治具停止自动化调低新风机轉速。
正确处理效率
:
颗料物排放出含量<10mg/m³
VOCs消除率>85%
系统能效较低30%

 扫一扫添加微信