新项目历史背景
:
两只全一键巧克力生产制造线,蛋糕烘焙繁琐流程产生一大批含醛类、丙烯酰胺的烟气,气温120-150℃,排风量30000m³/h。
比较特殊挑战
:
废重庆气温性强且含沾性物资
的标准电能的回收利于利于
工业区空间比较有限,仪器需主体工程摆设
创新性设计方案
:
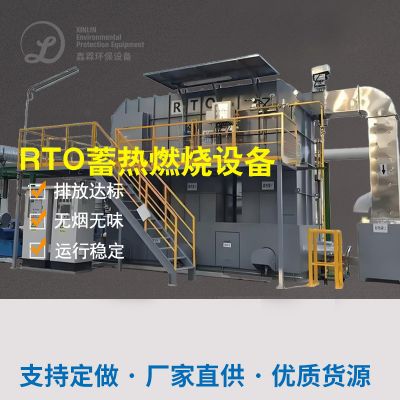
"余热水器+RTO蓄热燃烧物"組合模式:
电能回收并段
:烟气先经余热空气压缩锅炉室内降温至80℃,生产方式0.8MPa空气压缩适用于生产方式线。
净化器段
:运用三室RTO装制,熔化温度因素760℃,热热效>95%。
机系统自动把握机系统
:只能根据印刷废气氧浓度调低绿色气宝箱量,保证能效开机运行。
实现的效果
:
VOCs剔除率>99%,非甲烷气体总烃<20mg/m³
年收回电能相当于是于120吨标煤
机器设备征占空间仅80㎡,5年回本成本
四、的行业解决办法方法与明天现象
现行食品类粗加工尾气治疗已达成有以下比较成熟水平自驾路线:
高溶度生产烟粉尘
:首选了解RTO/CO烧法,紧密配合热源环保再生资源回收
低溶度臭味气味
:动物处里技能价位最快
含有害气体的废气
:布袋除灰或湿式电除灰当做预治理
事件报告性高溶度印刷废气
:几丁质酶炭应急管理吸咐装置
末来技木趋势的方向也包括:
智慧云化视频监控模式
:采用智能物连机实时公交监控的废气数据,自动化调高运转载荷。
新型的生态学组合填料
:加强生物技术法对难降解塑料的物质的治理热效率。
模组化环保设备
:真对中小学食品原料企业公司发掘可更快装置的标淮化进行处理模组。
肉制品生产制作企业考虑的废水管控措施时,应侧重考虑的:
① 最准讲解本身有机废气物性质;② 选取有物品格业案例分析的供货商;③ 测试全一生时间间隔生产成本。推动科学研究管理,已经可推动干净达到与经济实惠社会效益的共利。

 扫一扫添加微信